Die Frage „stationär oder mobil“ wird in vielen Betrieben über die Baugröße der Maschine entschieden statt über den Fertigungsablauf. Ein fest integrierter Arbeitsplatz zahlt sich aus, wenn Prozesse wiederholbar laufen und Bauteile planbar zur Anlage kommen. Die Übersicht der stationären Laserschweißanlagen von Sigma Laser zeigt die Systeme im Vergleich; dieser Beitrag liefert das Raster für die Entscheidung in fünf Punkten.
Kriterium eins und zwei: Bauteil und Stückzahl
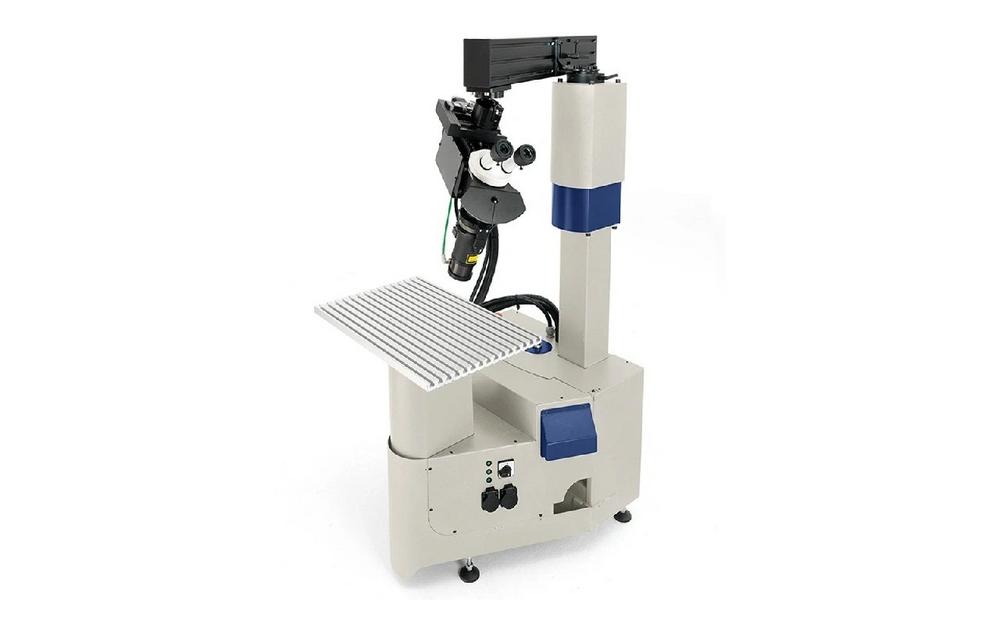
Transportfähig oder nicht, und wie viele Teile pro Schicht? Eine stationäre Anlage steht fest, wird per CNC geführt und wiederholt jede Naht programmgesteuert. Bei Sigma Laser übernimmt das eine 5-Achs-Kinematik; Sidanus Light, Sidanus Fibre und Siega Fibre bringen Leica-Stereomikroskop, Super Pulse Technology und Programmspeicher mit, wahlweise mit Nd:YAG- oder Faserlaserquelle.
- Bauteiltransport: Lässt sich das Werkstück zuverlässig zur Anlage bringen, spricht das für stationär. Sehr große oder fest installierte Komponenten bleiben ein Fall für das mobile System.
- Stückzahl und Takt: Je höher Stückzahl und Taktanforderung, desto mehr zählen gespeicherte Programme (bis zu 100) für gleichbleibende Nähte und geringe Nacharbeit.
- Bauteilgeometrie: Weil der Rahmen offen ist, spielen Größe und Gewicht des Bauteils keine Rolle; die Bauteilhöhe darf unabhängig vom Tisch bis 450 mm betragen.
Kriterium drei und vier: Automatisierung und Integration
Automatisiert in Stufen, stabil im Prozess. Für die Serienfertigung nimmt die Simass-Basiseinheit wechselbare Module auf. Mit Simass Slide schwenken motorische Schlitten lange oder große Werkstücke in den Arbeitsraum; be- und entladen wird außerhalb der Einhausung, während geschweißt wird. Simass Rotate teilt einen Drehtisch bis Ø 1.500 mm in zwei Zonen, so dass auf der einen Seite geschweißt und auf der anderen gerüstet wird, frei programmiert oder im festen Takt. Weil die Anlage fest in der Linie steht, bleiben Lage, Zuführung und Umgebung von Schicht zu Schicht gleich. „Niemand muss am ersten Tag automatisieren. Der feste Arbeitsplatz läuft zunächst manuell mit gespeicherten Programmen, und erst wenn die Stückzahl steht, kommt der Drehtisch oder der Schlitten dazu“, sagt Klaus Schickert, Production Manager bei Sigma Laser.
Kriterium fünf: der Einsatzort
Wo geschweißt wird, entscheidet die Bauform. Wechseln die Arbeitsplätze häufig oder sind Komponenten am Einsatzort fest verbaut, kommt das mobile 5-Achs-Arbeitsplatzsystem zum Bauteil. Der feste Arbeitsplatz dagegen spielt seine Stärke dort aus, wo Jahr für Jahr am selben Ort geschweißt wird.
Sigma Laser berät bei der Wahl zwischen stationärem und mobilem System anhand der konkreten Bauteile und Stückzahlen. Das Gegenstück zum festen Arbeitsplatz zeigen die mobilen Laserschweißgeräte für Reparaturen direkt am Werkstück.
Sigma Laser entwickelt und fertigt seit 2005 in Hanau industrielle Laserschweißanlagen. Das Programm umfasst sechs 5-Achs-Systeme – mobil (Sineo Light, Sineo Fibre, Sirius Light) und stationär (Sidanus Light, Sidanus Fibre, Siega Fibre) – mit Nd:YAG- (1064 nm) oder Faserlaser-Strahlquelle (1070 nm), ergänzt um Simass-Automationsmodule und die Super Pulse Technology. Das Sineo-System wurde mit dem German Design Award 2025 ausgezeichnet; Kunden kommen aus über 25 Ländern.
Sigma Laser GmbH
Pfaffenbrunnen Str. 158
63456 Hanau-Steinheim
Telefon: +49 (0)6181 413 6679
https://sigma-laser.com
